在木材加工与人造板生产领域,削片机生产线的运行效率直接决定了前端备料环节的产能上限。过去很长一段时间,国内多数生产线依赖人工巡检与半自动电控柜操作,设备联动性差、故障响应滞后。随着PLC与传感器技术的成熟,自动化控制系统正从"辅助工具"转变为削片机生产线的核心中枢。常州合生元林业机械有限公司在多年整线配套实践中,积累了大量关于控制系统升级的一线经验,本文将围绕技术原理与落地应用展开分析。
一、自动化控制系统升级的三个技术支点
削片机生产线的自动化升级并非简单加装几块触摸屏,而是围绕感知层、控制层与执行层同步改造。具体来看,技术支点集中在以下方面:
- 多机联动逻辑重构:将鼓式削片机、盘式削片机、刨片机与剥皮机的启停时序纳入统一PLC程序,依据料流方向设定连锁条件,避免堵料与空转。
- 负载自适应调节:通过电流互感器实时采集主电机负载信号,当进料量超出设定阈值时,自动调节喂料辊转速,使削片机始终运行在额定功率的85%–95%高效区间。
- 远程运维接口:控制柜预留以太网通讯模块,支持接入厂区能源中心管理系统,实现能耗数据的分项计量与异常报警推送。
这三项改造的投入回收周期通常在12–18个月,对于日处理量200吨以上的生产线尤为明显。
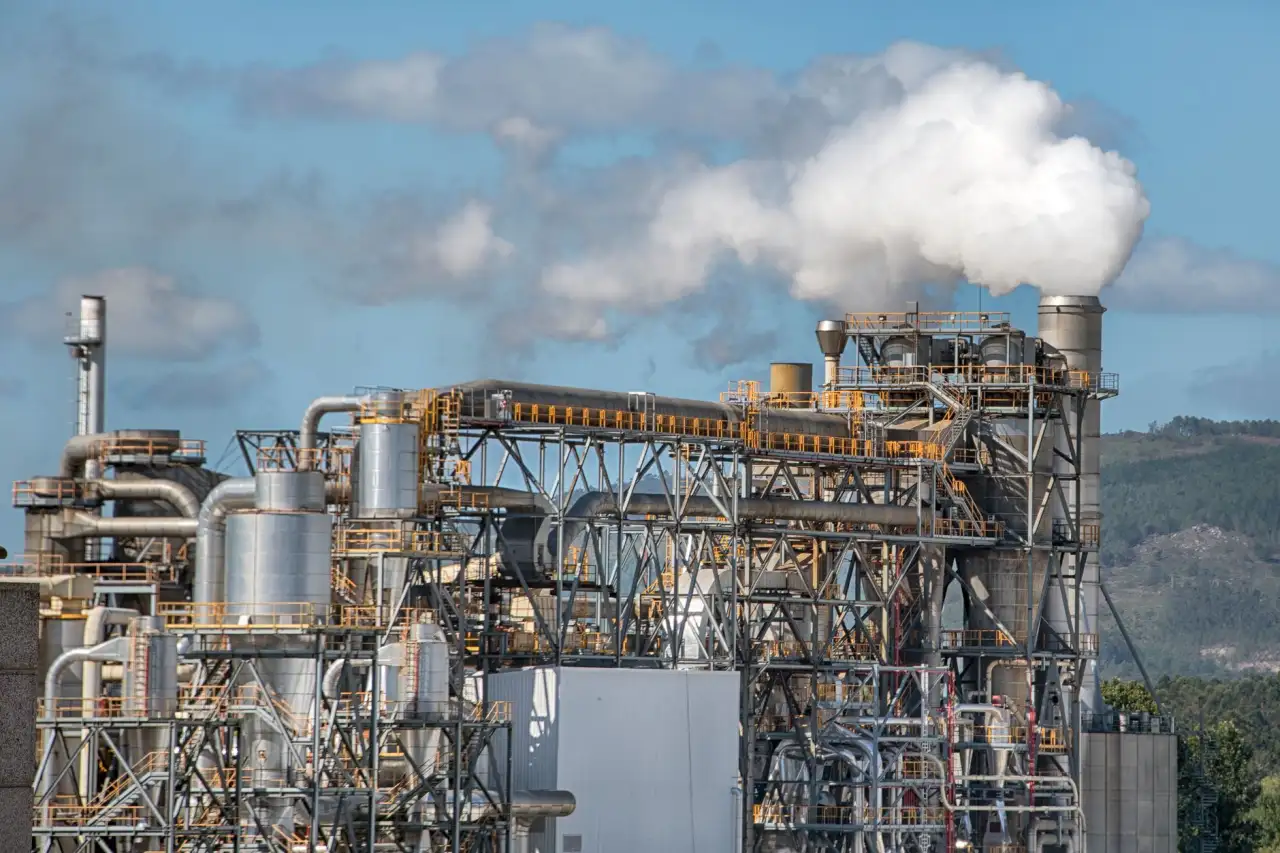
二、典型工艺场景中的控制策略差异
不同工段对自动化控制的需求侧重点并不相同。剥皮机环节更关注刀盘间隙与木材直径的匹配,控制系统需根据来料直径信号自动调整压紧轮位置;打磨机则侧重振动频率与出料粒度的闭环反馈,通常采用变频器加振动传感器的组合方案。而在削片主机段,鼓式削片机因转动惯量大,启动电流冲击明显,控制程序需设置软启动斜坡与飞轮储能监测;盘式削片机则更强调刀片磨损状态的间接判断——通过对比切削电流与进料速度的比值变化,提前预警换刀时机。
这些策略差异意味着,一套通用的控制模板难以覆盖整线需求,必须结合具体设备配置进行定制化组态。
三、整线案例:从单机控制到系统协同
以某年产15万立方米刨花板企业的备料线改造为例,该线原有削片机、刨片机、打磨机各自独立控制,人工协调启停,日均非计划停机约45分钟。合生元林业机械技术团队在保留主体机械结构的前提下,重新设计了以西门子S7-1500为主控的自动化控制架构,将能源中心的电力监测数据引入控制逻辑,实现峰谷时段负载分配。改造后,整线联动响应时间缩短至3秒以内,非计划停机下降约60%,吨料电耗降低约8%。
值得留意的是,该项目中青山机械供应的部分输送设备也同步接入了新控制网络,说明跨品牌设备的协议兼容性在升级初期就应纳入规划。
自动化控制系统的升级不是一劳永逸的工程。传感器漂移、程序版本迭代、操作人员习惯变化都会影响长期运行效果。建议企业在完成改造后建立季度性的控制参数复核机制,并保留手动优先的应急操作通道。常州合生元林业机械有限公司在削片机、刨片机等设备配套中始终坚持"控制服务于工艺"的原则,帮助客户在自动化投入与产出之间找到合理平衡点。
关键词:削片机,刨片机,打磨机,剥皮机,能源中心,自动化控制,鼓式削片机,盘式削片机,青山机械,合生元林业机械