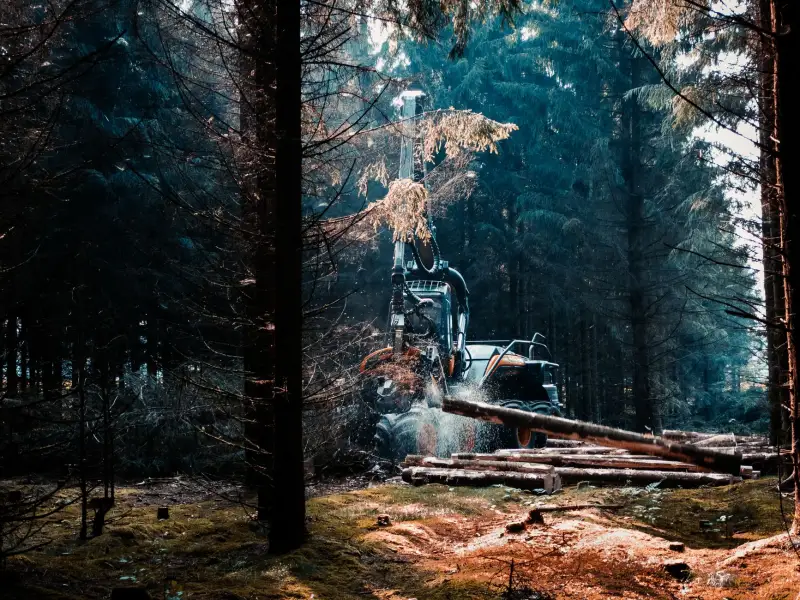
在人造板生产线上,备料工段的质量直接决定成品板的表面质量与原料利用率。不少企业在新建或技改时,常把削片机和刨片机混为一谈,结果设备到场才发现工艺定位完全不同。常州合生元林业机械有限公司在服务客户的过程中,遇到过不少因选型偏差导致刨花形态不合格、施胶量偏高的案例。本文从工艺原理出发,把两者的差异讲清楚。
一、切削原理的本质区别
削片机的任务是把原木、枝桠材或板皮加工成一定规格的片状刨花,供中密度纤维板或刨花板芯层使用。常见结构分鼓式削片机和盘式削片机两类:鼓式靠旋转刀辊上的飞刀与底刀形成剪切,适合大径级原木、效率高;盘式则以刀盘端面布刀,切削角更稳定,片形均匀度更好。而刨片机走的是另一条路线——它要产出长而薄、厚度可控的表层刨花,刀环或刀盘上的刀具以较小的切削角沿纤维方向剖切,刨花长厚比可达80以上,这是削片机做不到的。
换句话说,削片机追求"断得干净、片形规整",刨片机追求"切得薄、保留纤维长度"。两者在前段备料中的位置并不重叠。
二、实操中的工艺配置要点
一条完整的备料线通常这样排布:剥皮机先行去除树皮,减少杂质带入;随后原木进入削片机粗碎,刨花经筛选后,表层料再送刨片机精加工。这里有几个容易被忽略的细节:
- 削片机飞刀与底刀的间隙建议控制在0.3~0.5mm,间隙过大会导致刨花撕裂、粉尘率上升;
- 刨片机压料机构的压力需与树种匹配,软材压力过大会压溃纤维,硬材压力不足则打滑;
- 刨花后续经打磨机修整边缘毛刺,可显著降低施胶量。
在自动化程度较高的工厂,整线由能源中心统一调配蒸汽与电力,配合自动化控制系统实时监测刀辊电流与喂料速度,避免堵料停机。这类系统集成能力,正是合生元林业机械在整线交付中重点打磨的部分。
三、关键数据对比与选型建议
从实际运行数据看,鼓式削片机处理原木时单位能耗约6~9kWh/t,产能可达30~60t/h;盘式削片机片形合格率通常高出5~8个百分点,但进料尺寸受限。刨片机的刨花厚度一般控制在0.4~0.7mm,长厚比是衡量表层质量的核心指标。选型时可参考:
- 以芯层料为主、原木径级大——优先鼓式削片机;
- 要求片形均匀、兼顾枝桠材——选盘式削片机;
- 生产高端刨花板表层——必须配置独立刨片机,不能以削片机替代。
行业内如青山机械等品牌在削片设备上有长期积累,而整线匹配与后续打磨、输送环节的衔接,则需要综合评估供应商的系统能力。
设备选型从来不是单机参数的比拼,而是工艺链的匹配问题。把削片与刨片的功能边界划清楚,再结合原料结构、产品定位和自动化水平做决策,才能让备料工段真正发挥效益。
关键词:削片机,刨片机,打磨机,剥皮机,能源中心,自动化控制,鼓式削片机,盘式削片机,青山机械,合生元林业机械