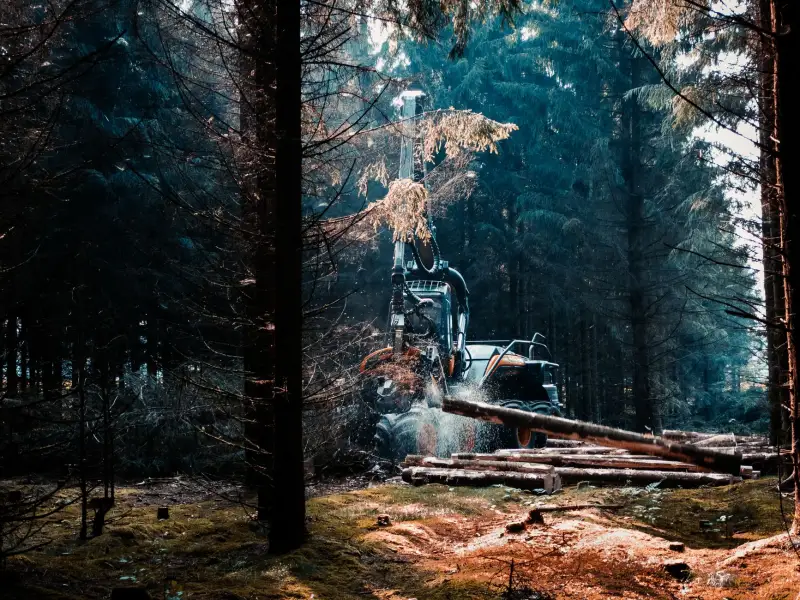
在人造板生产线上,备料工段的核心任务是把原木或枝桠材加工成符合工艺要求的木片或刨花。不少新入行的朋友容易把削片机和刨片机混为一谈,实际上两者在切削机理、成品形态和下游适配性上差别很大。选型一旦错位,轻则影响刨花板或纤维板的静曲强度,重则导致整线产能卡在备料环节。本文结合常州合生元林业机械有限公司在多个项目中的调试经验,把这两类设备的工艺差异讲清楚。
切削机理与成品形态的本质区别
削片机以「切断」为主,通过飞刀与底刀的剪切作用,把木材沿纤维方向切成一定长度的片状料。常见的有鼓式削片机和盘式削片机两类:鼓式靠刀辊旋转切削,适合大径级原木和板皮,进料口宽、通过量大;盘式则以刀盘端面切削,片形更规整,多用于中密度纤维板备料。削片机出料的长宽比通常控制在1:1.5以内,厚度均匀性直接关系到后续热磨机的负荷。
刨片机走的是另一条路线——以「刨削」方式沿木材端面或侧面切出薄而长的刨花,典型厚度0.3~0.8mm,长度可达20~50mm。这类薄长刨花在刨花板表层铺装时能形成致密的交织结构,是提升板面细腻度的关键。换句话说,削片机服务于纤维板与纸浆线,刨片机则更多服务于刨花板的面层料制备。
选型时容易忽略的三个工艺参数
设备选型不能只看铭牌产能,以下参数往往决定实际运行效果:
- 原料适应性:鼓式削片机对小径材、枝桠材的抓取能力强,但遇到含钉板皮需配金属探测;刨片机对原料径级要求更严,短料易在进料槽内打转。
- 刀片更换周期:削片机飞刀一般每班检查、连续生产4~8小时换刀;刨片机刀片磨损更快,薄刨花对刃口锋利度极其敏感,建议配置在线快换刀装置。
- 与下游工序的匹配:刨花含水率、粒度分布要与干燥机和施胶系统联动,这背后离不开自动化控制的料流调节,否则再好的单机也跑不出设计产能。
实际项目中,我们常建议客户把剥皮机、削片(刨片)主机、打磨机和能源中心作为一个系统来统筹。剥皮不彻底会带入泥沙,加速刀片磨损;打磨机则负责把超尺寸料再碎,保证筛分通过率。合生元林业机械在整线配套时,会依据原料树种和含水率给出刀辊转速、筛网孔径的匹配建议。
常见问题与运行维护要点
现场反馈最集中的问题有三个:一是刨花厚度波动大,多半是刀盘跳动或压尺间隙未校准;二是削片机出料中超长片比例偏高,需检查底刀磨损与进料速度是否过快;三是粉尘与噪声超标,建议在出料口加装除尘接口并做动平衡校正。值得提醒的是,行业内像青山机械等老牌企业与合生元林业机械在刀辊结构、液压压紧方式上各有技术积累,选型时不妨对比刀片材质与售后服务响应速度,而不只是比价格。
从趋势看,备料工段正朝着「少人化+数据化」演进,削片机与刨片机的电流、振动信号接入中控后,可提前预警刀片钝化。把设备选对、把系统配齐,备料环节才能真正成为整线的稳定起点。
关键词:削片机,刨片机,打磨机,剥皮机,能源中心,自动化控制,鼓式削片机,盘式削片机,青山机械,合生元林业机械